


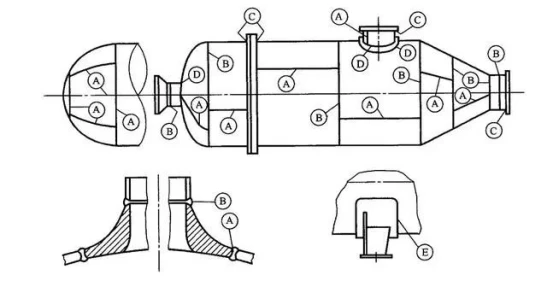
Bejana tekan logam banyak digunakan dalam kimia, minyak bumi, mesin, metalurgi, energi nuklir, penerbangan, kedirgantaraan dan departemen lainnya, adalah inti dari proses produksi peralatan penting, bejana tekan umumnya terdiri dari silinder, kepala, flensa, elemen penyegel, pembukaan dan mengambil alih, bantalan dan sebagainya enam bagian besar ontologi kontainer, sesuai dengan persyaratan intensitas tegangan las, dapat dibagi menjadi kelas ABCD.
Lingkup aplikasi | Klasifikasi sambungan las dari bagian bertekanan utama kapal | |||
sendi pantat | Sambungan pangkuan dan sudut | |||
A | B | C | D | |
Wadah satu lapis baja yang dilas, wadah berlapis banyak, jaket panas, dan wadah las tempa dengan suhu desain > -20 derajat . Suhu desain Kurang dari atau sama dengan -20 derajat kontainer, juga harus mematuhi ketentuan GB150-C | Sambungan memanjang dari bagian silinder (kecuali sambungan memanjang dari laminasi wadah pengepakan multi-lapisan), sambungan melingkar dari kepala bola dan silinder, semua sambungan penyambungan di berbagai jenis kepala cembung, dan sambungan tertanam pipa dan sambungan butt shell. | Sambungan annular untuk bagian cangkang, sambungan untuk segmen kepala tirus yang dihubungkan dengan nozel, sambungan untuk flensa leher panjang yang dihubungkan dengan nozel, kecuali sambungan yang telah ditentukan kelas A, C dan D. | Penutup datar, pelat tabung dan sambungan sambungan non-butt silinder, flensa dan cangkang, sambungan sambungan pipa, sambungan kepala bagian dalam dan sambungan putaran silinder, dan sambungan longitudinal laminasi wadah kemasan multi-layer. | Nozel, lubang got, flensa, cincin penguat dan sambungan lain yang dihubungkan dengan cangkang, kecuali yang ditentukan sebagai kelas A dan B. |
Dapat dilihat bahwa sambungan las dari bagian kompresi utama wadah dibagi menjadi empat kategori: A, B, C dan D, seperti yang ditunjukkan pada tabel.
a) Sambungan memanjang dari bagian silinder (kecuali sambungan memanjang dari lapisan laminasi wadah pengepakan multi-lapisan), sambungan melingkar dari kepala bola yang terhubung ke silinder, semua sambungan las terpisah dari berbagai jenis cembung kepala, dan sambungan sambungan butt antara pipa tertanam dan cangkang adalah sambungan las kelas A.
b) Sambungan annular dari bagian cangkang, sambungan yang dihubungkan dengan ujung kecil kepala kerucut dan sambungan yang dihubungkan dengan pipa, dan sambungan yang dihubungkan dengan flensa leher panjang dan pipa semuanya harus termasuk sambungan las kelas B, kecuali yang sudah ditentukan sebagai sambungan las kelas A, C dan D.
c) Sambungan non-butt dari penutup datar, pelat tabung dan silinder, sambungan flens dan shell dan pipa, sambungan pangkuan kepala bagian dalam dan silinder, dan sambungan longitudinal laminasi dari wadah pengepakan multi-layer semuanya adalah sambungan las kelas C.
d) Sambungan yang dihubungkan dengan cangkang, seperti nozel, lubang got, flensa dan cincin penguat, termasuk dalam sambungan las kelas D, kecuali yang sudah ditentukan sebagai sambungan las kelas A dan B.
Disarankan untuk menggunakan las busur terendam, las busur elektroda, las busur argon, atau kombinasinya untuk sambungan tipe A dan B. CO2 dapat digunakan untuk pengelasan butt antara nozzle dan flange.
Catatan: PENGELASAN GAS umumnya tidak diperbolehkan untuk PERSYARATAN tekanan. PENGELASAN BUSUR SUBMERGED GTIG DIREKOMENDASIKAN.
2.1 Inisiasi busur dan penutupan busur
Harus di busur atau alur di busur, dilarang di bagian non-pengelasan busur, jahitan las harus di busur pelat busur, lubang busur harus diisi.
2.2 Mencegah busur
Hindari busur antara kabel arde, saluran listrik, dudukan las dan pengelasan.
2.3 Pemolesan dan perbaikan pengelasan lubang busur
Lubang busur pada pengikisan busur harus dipoles agar transisinya merata ke permukaan bahan dasar. Jika ketebalan bahan dasar setelah penggilingan kurang dari nilai yang ditentukan, perlu dilas.
2.4 Lasan fillet komponen kompresi
Akarnya harus dijamin untuk dilas, kaki harus transisi yang mulus.
2.5 Energi kawat las
Energi garis setiap lintasan tidak boleh lebih tinggi dari nilai kualifikasi.
2.6 pengelasan
Sambungan dari setiap lintasan las harus dibuat sempoyongan sejauh mungkin.
2.7 membersihkan akar
Pengelasan dua sisi membutuhkan pembersihan akar las untuk mengekspos logam las belakang depan. Untuk pengelasan otomatis, jika pengujian dapat menjamin penetrasi, tidak dapat melakukan perawatan pembersihan akar.
2.8 Persyaratan untuk sambungan busur
Penetrasi dan fusi harus dipastikan
2.9 Suhu antar lapisan
Selama proses pengelasan, suhu antar lapisan tidak boleh melebihi kisaran yang ditentukan. Ketika pengelasan dipanaskan, suhu interlayer harus dikontrol tidak lebih rendah dari suhu pemanasan awal.
2.10 Persyaratan untuk gangguan pengelasan
Setiap lasan harus dilas sejauh mungkin. Ketika pengelasan terputus, bagian pengelasan yang sensitif terhadap retakan dingin harus mengambil tindakan pasca-pemanasan dan pendinginan lambat pada waktunya. Saat pengelasan ulang, masih perlu dipanaskan terlebih dahulu sesuai peraturan.
2.11 Palu untuk meningkatkan kualitas pengelasan
Ketika perlu menggunakan palu untuk meningkatkan kualitas pengelasan, pengelasan lapisan pertama las dan lapisan penutup tidak boleh dipalu.
2.12 Pelepasan pelat awal busur, pelat akhir busur, dan pelat uji
Pelat awal busur, pelat akhir busur, dan pelat uji pengelasan produk tidak boleh dibongkar dengan palu.
Waktu | Periksa item utama |
Sebelum pengelasan | Logam dasar, bahan las Peralatan las, arus, voltmeter Alur pengelasan, perakitan bersama dan pembersihan Kualifikasi tukang las Dokumen proses pengelasan |
Proses pengelasan shi | Parameter spesifikasi pengelasan Lakukan proses pengelasan Penerapan standar teknis Implementasi persyaratan gambar |
Setelah pengelasan | Catatan pengelasan yang sebenarnya Penampilan dan ukuran sambungan las Pasca pemanasan, perlakuan panas pasca pengelasan Pelat uji pengelasan produk Pengujian non destruktif Tahan uji tegangan Uji kekompakan |
3.1 Kualitas penampilan pengelasan
3.1.1 Penampilan, bentuk dan ukuran lasan harus memenuhi persyaratan standar teknis dan gambar desain, dan permukaan tidak boleh retak, pori-pori, lubang busur dan percikan.
3.1.2 Las kelas C dan D harus memiliki transisi yang mulus dengan logam dasar. Di mana gambar tidak menentukan ketinggian solder, ketebalan bagian solder yang lebih tipis diambil. Untuk pin solder dari cincin penguat, ketika cincin penguat lebih besar dari atau sama dengan 8mm, pin solder sama dengan 70 persen dari ketebalan cincin penguat, dan tidak kurang dari 8mm.
3.1.3 Untuk baja dengan kekuatan tarik standar b > 540MPa, wadah yang terbuat dari baja tahan karat austenitik, wadah kriogenik, tangki bulat dan wadah dengan koefisien sambungan las 1,0, sambungan las permukaan tidak boleh memiliki tepi gigitan. Kedalaman tepi gigitan pada permukaan sambungan las wadah selain di atas tidak boleh lebih besar dari 0,5 mm, panjang tepi gigitan tidak boleh lebih besar dari 100 mm, dan panjang total tepi gigitan pada kedua sisi sambungan las tidak boleh melebihi 10 persen dari panjang sambungan las.
3.1.4 Tinggi sisa sambungan las Kelas A dan B Tinggi sisa las kelas A dan B tidak boleh lebih besar dari 10 persen tebal las dan tidak boleh lebih besar dari 3 mm. Lebar sambungan las kelas A dan B umumnya 1-2mm lebih lebar dari lebar masing-masing sisi alur.


